

-


-


-


-


WeChat

-
হোয়াটসঅ্যাপ


পণ্য






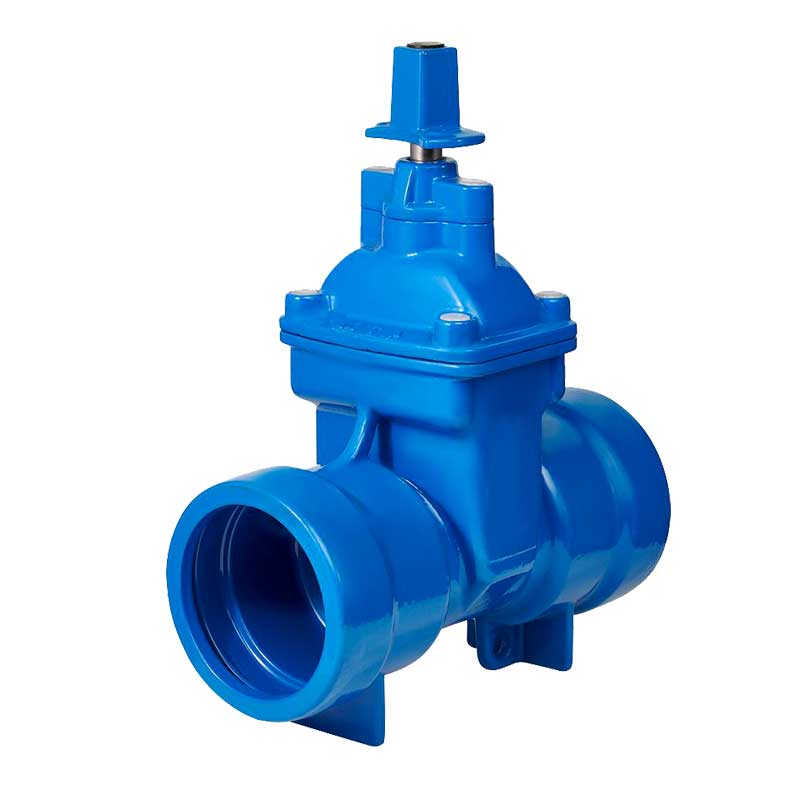
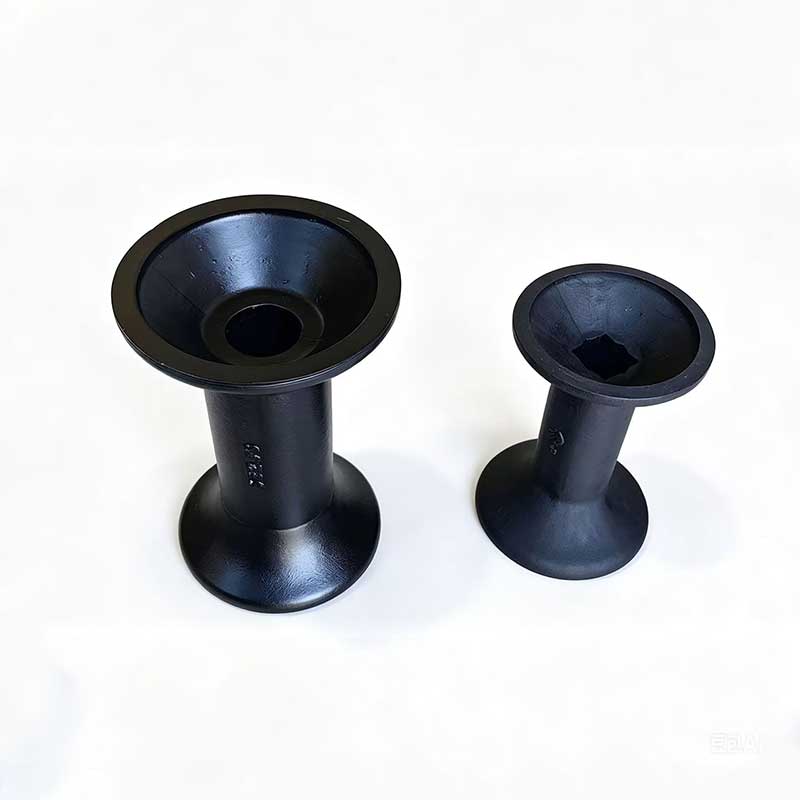
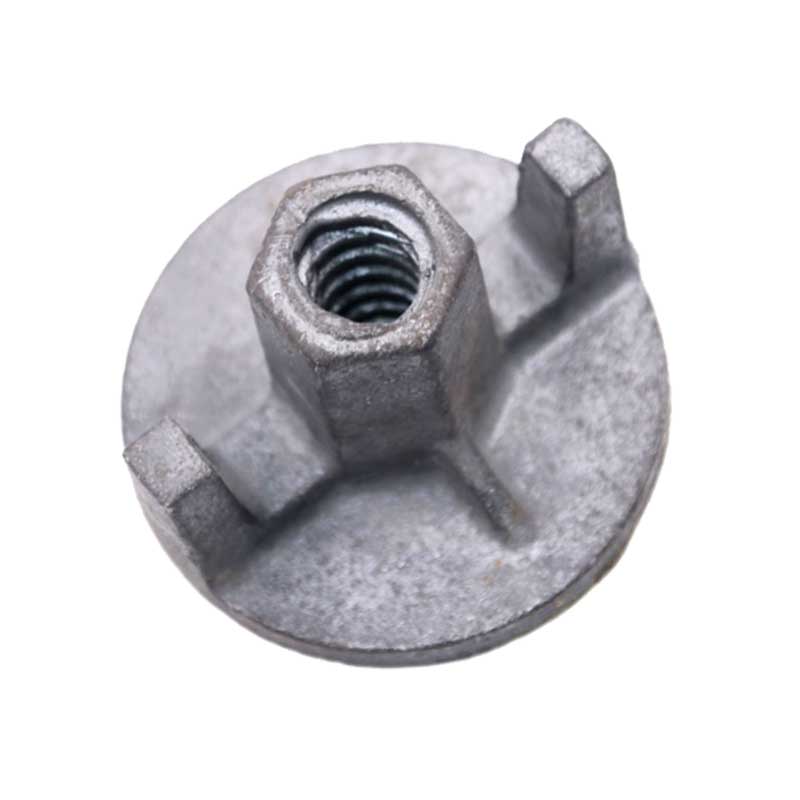
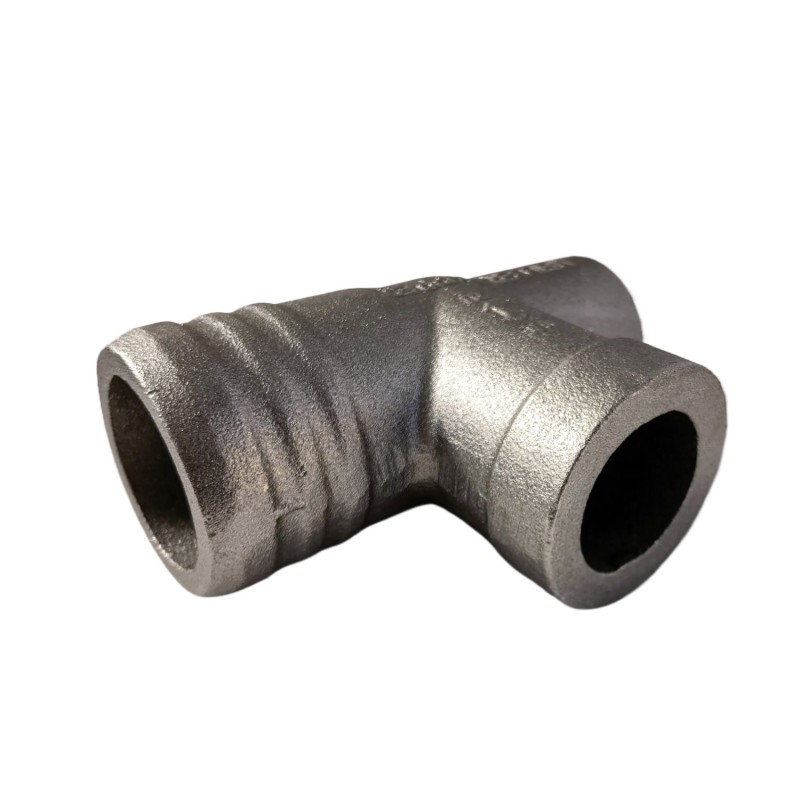
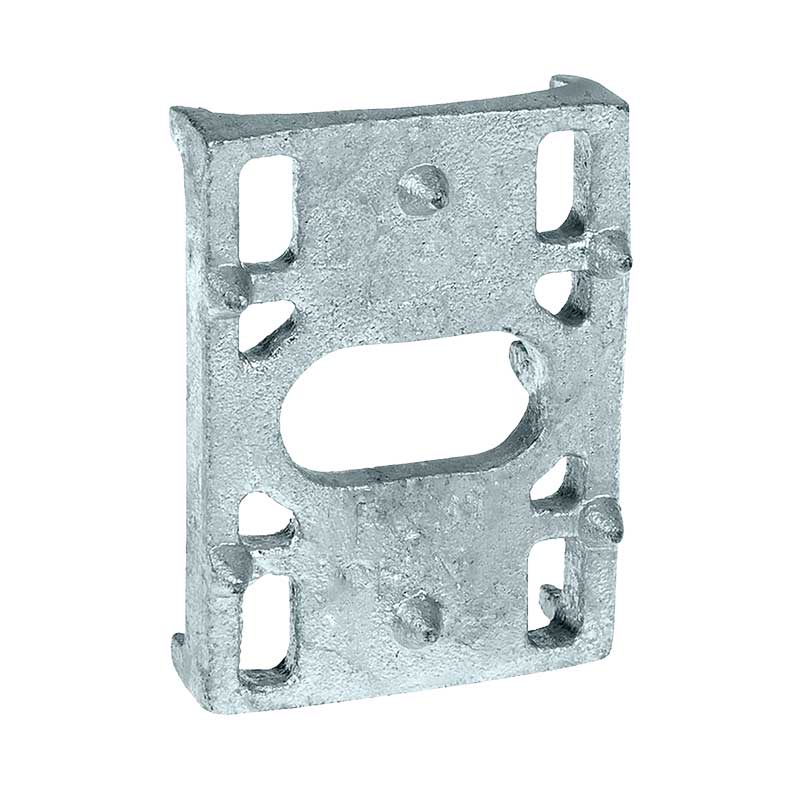
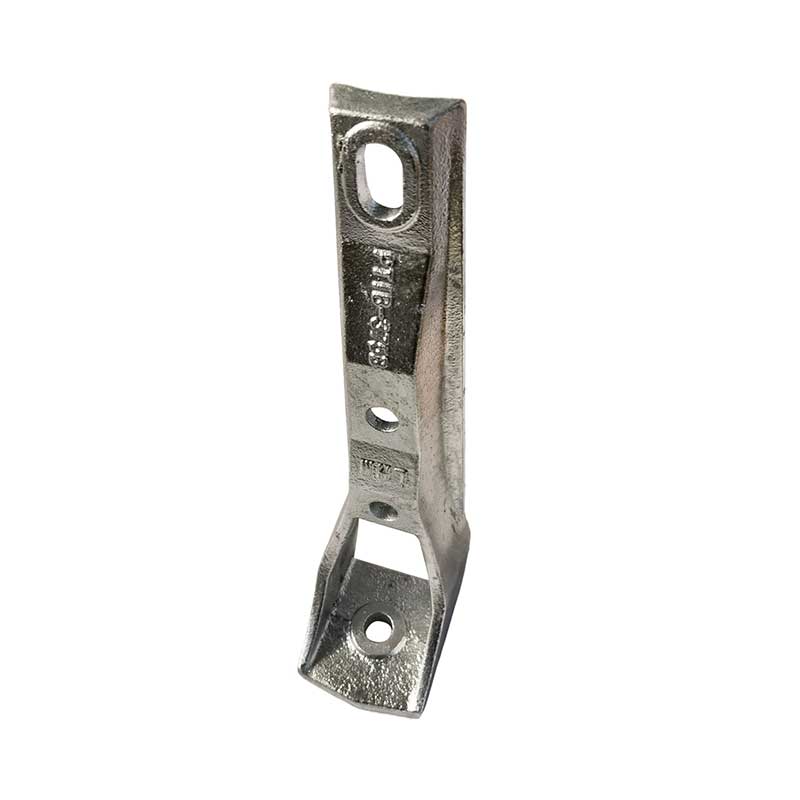
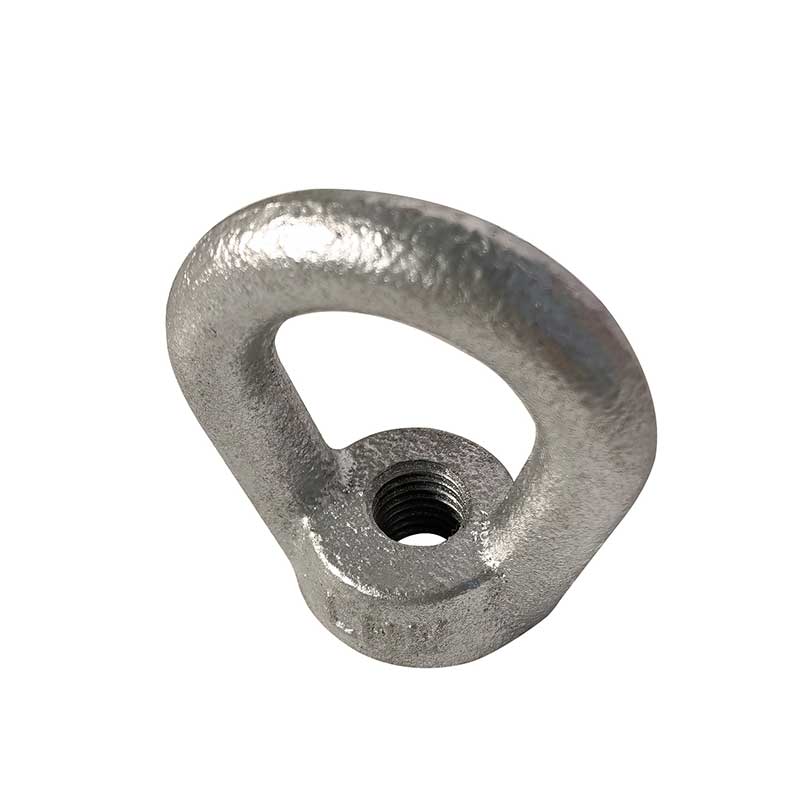
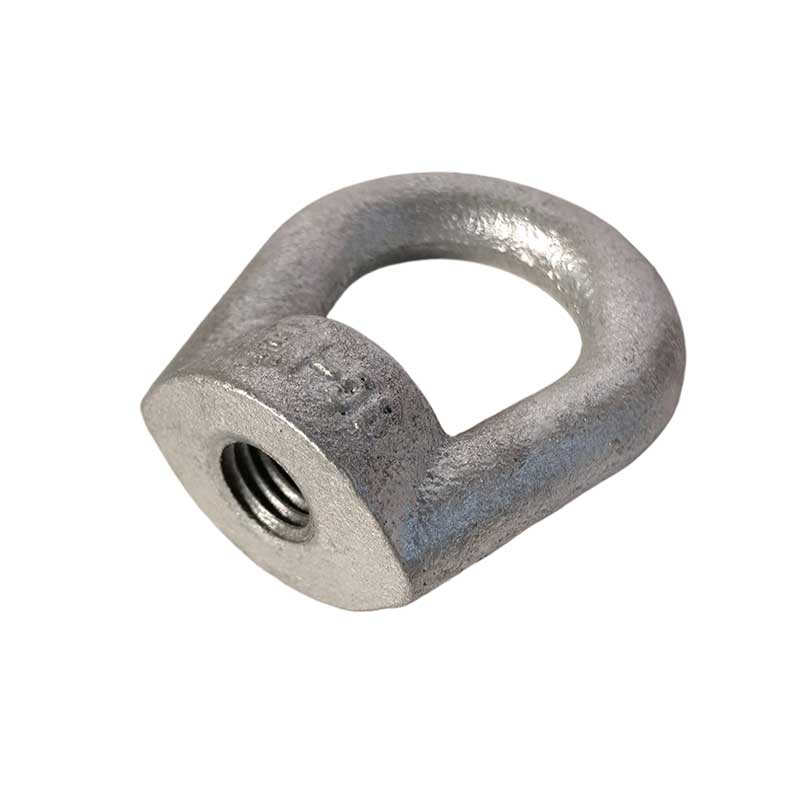
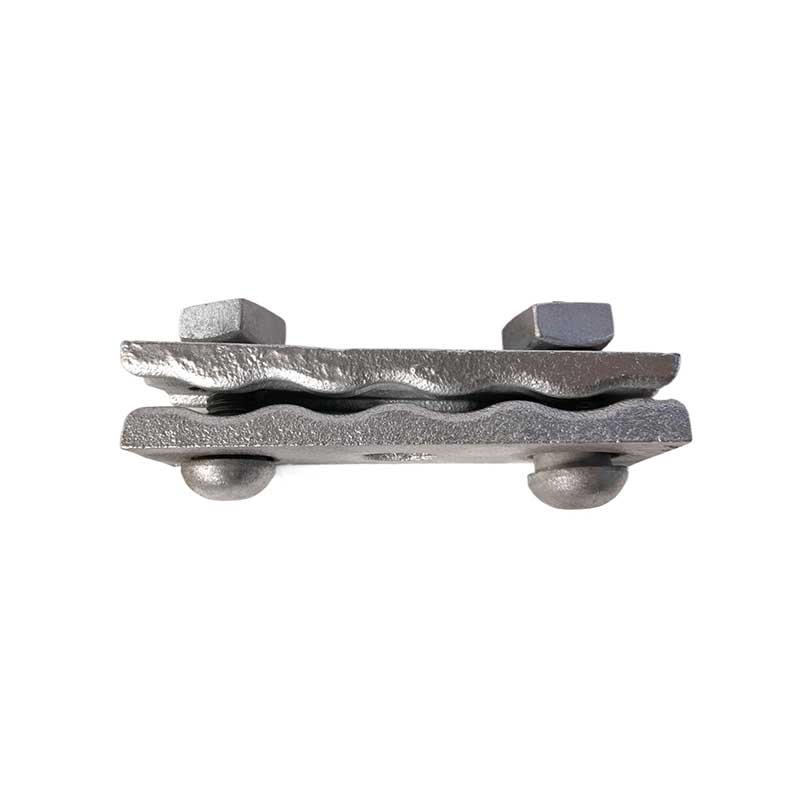
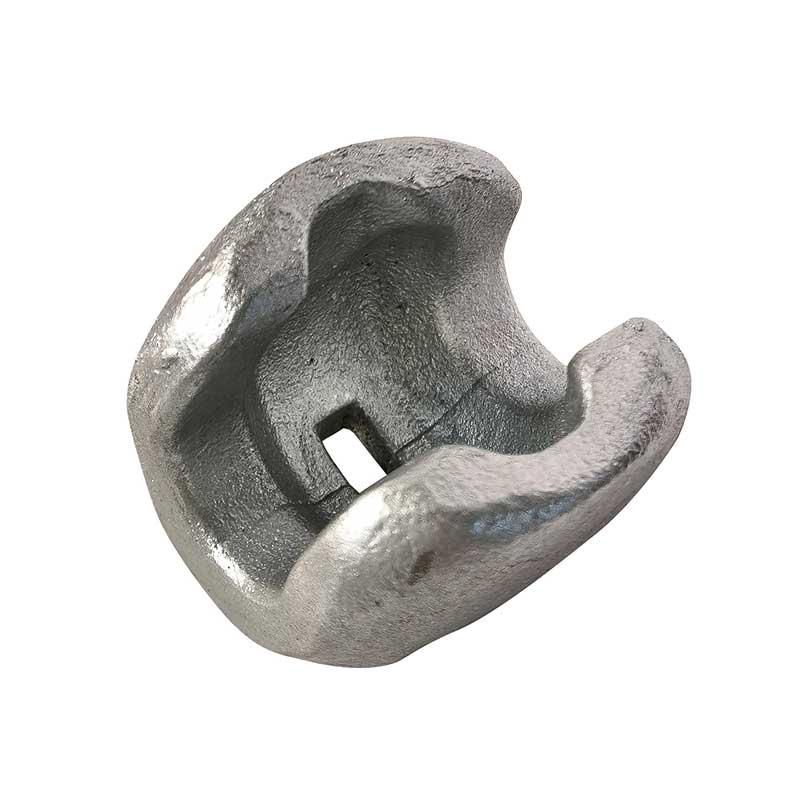
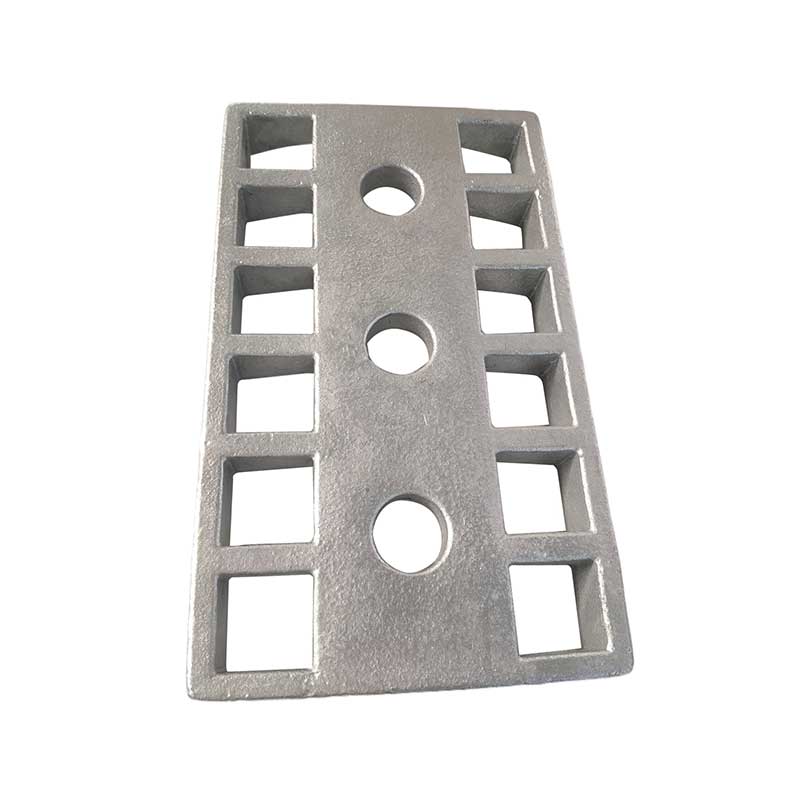
আবরণ সঙ্গে বালি ঢালাই
প্রলিপ্ত (শেল) বালি ব্যবহার করা হয়, কোয়ার্টজ বালি সমন্বিত, থার্মোপ্লাস্টিক ফেনোলিক রজন এবং একটি হার্ডনার সহ প্রি-লেপা - হেক্সামেথিলেনেটেট্রামাইন। ধাতব মডেল প্লেটটি 180-340 ডিগ্রি সেলসিয়াসে উত্তপ্ত হয়।
বর্ণনা
চিহ্নিতকারী

পণ্য বিবরণ
শেল ঢালাই প্রক্রিয়া (প্রলিপ্ত বালি ব্যবহার করে গরম শেল ঢালাই, লৌহঘটিত ধাতুর নির্ভুল ঢালাইয়ের জন্য বিশেষায়িত)
প্রক্রিয়া নীতি
প্রলিপ্ত (শেল) বালি ব্যবহার করা হয়, কোয়ার্টজ বালি সমন্বিত, থার্মোপ্লাস্টিক ফেনোলিক রজন এবং একটি হার্ডনার সহ প্রি-লেপা - হেক্সামেথিলেনেটেট্রামাইন। ধাতব মডেল প্লেটটি 180-340 ডিগ্রি সেলসিয়াসে উত্তপ্ত হয়। যখন প্রলিপ্ত বালি উচ্চ তাপমাত্রার সংস্পর্শে আসে, তখন রজন দ্রুত গলে যায়, ক্রস-লিংক এবং শক্ত হয়ে যায়, মডেল স্ল্যাবের পৃষ্ঠে একটি শক্ত, পাতলা বালির খোল তৈরি করে। একবার শেলটি সরানো হলে, দুটি ছাঁচের অর্ধেক একসাথে যুক্ত হয়ে ছাঁচের গহ্বর তৈরি করে। গলিত লোহা ঢালার আগে সমর্থনের জন্য খোসার বাইরের দিকে শুকনো বালি ঢেলে দেওয়া হয়, যা নির্ভুল ঢালাইয়ের মাত্রিক নির্ভুলতার সাথে বালি ঢালাইয়ের খরচের ভারসাম্য বজায় রাখে।
বিশেষ কাঁচামাল
ছাঁচনির্মাণ বালি: 2.5-4% রজন সামগ্রী সহ প্রলিপ্ত সূক্ষ্ম বালি; কম পুনর্জন্মযোগ্যতা।
মডেল প্লেট: ঢালাই ইস্পাত বা ঢালাই লোহা দিয়ে তৈরি একটি বিভক্ত ছাঁচ, যার উচ্চ তাপ প্রতিরোধ ক্ষমতা, পরিধান প্রতিরোধ ক্ষমতা এবং বারবার ব্যবহারের সাথে দীর্ঘ পরিষেবা জীবন রয়েছে।
রিলিজ এজেন্ট: ক্যালসিয়াম স্টিয়ারেট এবং সিলিকন তেল বালির খোল যাতে ছাঁচে লেগে না যায়।
লৌহঘটিত উপকরণ ব্যবহৃত: ধূসর এবং নমনীয় লোহার তৈরি ছোট এবং মাঝারি নির্ভুল অংশ, যেমন ক্যামশ্যাফ্ট, গিয়ার, ভালভ সিট এবং হাইড্রোলিক হাউজিং।
শেল ছাঁচ ঢালাই প্রক্রিয়ার ধাপে ধাপে প্রযুক্তিগত চিত্র
শেল ঢালাই দ্বারা উত্পাদিত হিসাবে বিতরণ করা অবস্থায় লোহা ঢালাই
স্ট্যান্ডার্ড ছয়-পর্যায়ের প্রক্রিয়া
(1) ধাতব মডেল প্লেট গরম করা এবং রিলিজ এজেন্ট প্রয়োগ করা
ছাঁচটিকে 200-280 °C তাপমাত্রায় গরম করুন এবং বালির খোসা বিনামূল্যে অপসারণ নিশ্চিত করতে সমানভাবে রিলিজ এজেন্ট প্রয়োগ করুন।
(2) টিপিং হপার ব্যবহার করে বালি প্রয়োগ করা (মূল অপারেশন)
বালি স্টোরেজ হপারের বিপরীতে উত্তপ্ত মডেল স্ল্যাব টিপুন এবং প্রলিপ্ত বালি দিয়ে মডেলের পৃষ্ঠকে সম্পূর্ণরূপে ঢেকে দেওয়ার জন্য সমগ্র সমাবেশটিকে উল্টে দিন। 8-15 সেকেন্ড ধরে রাখুন। পৃষ্ঠের বালি একটি শক্ত খোসায় শক্ত হওয়ার জন্য উত্তপ্ত হয়, যখন গরম না করা আলগা বালি আবার হপারে ঢেলে দেওয়া হয়।
(3) শেল ছাঁচের অতিরিক্ত শক্ত হয়ে যাওয়া (বার্নআউট)
শেলের তাপ শক্তি বাড়াতে 30-90 সেকেন্ডের জন্য 180-220°C তাপমাত্রায় গঠিত বালির খোসা সহ মডেল স্ল্যাবটিকে একটি গৌণ নিরাময় ওভেনে স্থানান্তর করুন। শেল বেধ 8-15 মিমি মধ্যে নিয়ন্ত্রিত হয়.
(4) শেল অপসারণ, কোর তৈরি এবং অর্ধ-ছাঁচ একত্রিত করা
ইজেকশন মেকানিজম ব্যবহার করে ছাঁচ থেকে সমাপ্ত অর্ধ-শেলটি সরান। অভ্যন্তরীণ গহ্বর সহ অংশগুলির জন্য, কোরগুলি একই সময়ে প্রলিপ্ত বালি থেকে তৈরি করা হয়, তারপরে উপরের এবং নীচের অর্ধ-শেলগুলি সারিবদ্ধ এবং একসাথে বেঁধে দেওয়া হয়।
(5) শক্তিবৃদ্ধি এবং পূরণের জন্য ফ্লাস্কে ইনস্টলেশন
ফ্লাস্কে একত্রিত শেলের ছাঁচটি রাখুন এবং ঢালার সময় শেলটি প্রসারিত হওয়া এবং ফাটতে না দেওয়ার জন্য শুষ্ক সমর্থন বালি দিয়ে এর চারপাশের স্থানটি পূরণ করুন। 1400-1460 ডিগ্রি সেলসিয়াসের একটি নির্দিষ্ট তাপমাত্রায় গলিত ঢালাই লোহা ঢালা।
(6) কুলিং, শেলিং এবং পরিষ্কার করা
4-12 ঘন্টার জন্য ঠান্ডা হওয়ার পরে, বালির খোসাটি ধ্বংস করুন এবং ঢালাইগুলি সরান। স্প্রুস এবং স্প্রুস সরান, শট ব্লাস্টিং, ত্রুটি সনাক্তকরণ এবং চূড়ান্ত মেশিনিং সঞ্চালন করুন।
শেল ঢালাই প্রধান সুবিধা এবং অসুবিধা
সুবিধা (প্রচলিত বালি ঢালাইয়ের তুলনায়)
উল্লেখযোগ্যভাবে বর্ধিত নির্ভুলতা: CT9–CT11 মাত্রিক সহনশীলতা, স্থিতিশীল মাত্রা এবং ভর উৎপাদনে চমৎকার পুনরাবৃত্তিযোগ্যতা।
মসৃণ পৃষ্ঠ: ন্যূনতম পোড়া স্তর সহ পৃষ্ঠের রুক্ষতা Ra 6–25 µm, যা উল্লেখযোগ্যভাবে বাঁক, মিলিং এবং নাকালের জন্য ভাতা হ্রাস করে।
পাতলা দেয়ালযুক্ত ঢালাই গঠনের চমৎকার ক্ষমতা: শেল ছাঁচের উচ্চ দৃঢ়তা 2-3 মিমি পুরুত্বের পাতলা দেয়াল, জটিল টপোগ্রাফি এবং ছোট গর্ত সহ ঢালাই লোহার ঢালাইয়ের স্থিতিশীল উত্পাদন নিশ্চিত করে।
অত্যন্ত কম বালি খরচ: শুধুমাত্র একটি পাতলা শেল স্তর গহ্বর গঠন করে; বালি খরচ প্রচলিত বালি ঢালাই জন্য যে শুধুমাত্র 1/10 হয়.
অটোমেশনের সাথে অত্যন্ত সামঞ্জস্যপূর্ণ: ক্রমাগত ভর উৎপাদনে শেল ছাঁচের উত্পাদনের জন্য স্বয়ংক্রিয় লাইনের সাথে সামঞ্জস্যপূর্ণ।
সমজাতীয় ঢালাই কাঠামো: শেলের নিয়ন্ত্রিত গ্যাস ব্যাপ্তিযোগ্যতা উল্লেখযোগ্যভাবে ত্রুটিগুলি হ্রাস করে, যার মধ্যে গ্যাসের গর্ত এবং স্ল্যাগ অন্তর্ভুক্তি রয়েছে।

আমাদের সাথে যোগাযোগ করুন
সম্পর্কিত জনপ্রিয় পণ্য
গার্ডেল সমর্থন বন্ধনী
হাইওয়ে এবং সেতুর গার্ডেল এবং ট্রাফিক বাধাগুলির জন্য উচ্চ-শক্তির ঢালাই লোহা এবং ইস্পাত সমর্থন বন্ধনী। যথার্থ কাস্টিং, হট-ডিপ গ্যালভানাইজড, ISO 9001 প্রত্যয়িত। টেকসই, জারা-প্রতিরোধী, গ্লোবাল অবকাঠামো প্রকল্পের জন্য কাস্টমাইজড। কিংডাও, চীন থেকে রপ্তানি করুন।
ফুটপাথ বন্ধনী
আমাদের বালি-কাস্ট ফুটপাথ পাওয়ার পোল ব্র্যাকেট হল একটি ভারী-শুল্ক লোড বহনকারী মাউন্ট যা বিশেষভাবে শহুরে ফুটপাতে পাওয়ার খুঁটি, রাস্তার আলো ব্যবস্থা এবং পাবলিক ডিস্ট্রিবিউশন সুবিধার জন্য ডিজাইন করা হয়েছে।
পাম্প ইম্পেলার
শিল্প, কৃষি এবং সামুদ্রিক অ্যাপ্লিকেশনের জন্য উচ্চ দক্ষতা ঢালাই পাম্প impellers. SS304/316 স্টেইনলেস স্টীল, ডুপ্লেক্স স্টিল, ঢালাই লোহা এবং ব্রোঞ্জ থেকে নির্ভুল ঢালাই। ISO 9001 প্রত্যয়িত, গতিশীল ভারসাম্য এবং CNC মেশিনিং। OEM এবং ODM পরিষেবা উপলব্ধ। কিংডাও থেকে গ্লোবাল ডেলিভারি।
চেইন টান উপাদান
আমাদের বালি ঢালাই চেইন টাই একটি ভারী দায়িত্ব, উচ্চ শক্তি লোড সুরক্ষিত ডিভাইস, ব্যাপকভাবে শিল্প পরিবহন, কারচুপি, লোড বাঁধা এবং ভারী সরঞ্জাম সুরক্ষিত ব্যবহার করা হয়।
ভালভ হ্যান্ডহুইল
গেট ভালভ, গেট ভালভ এবং বাটারফ্লাই ভালভের জন্য টেকসই শিল্প হ্যান্ডহুইল। ঢালাই লোহা, ইস্পাত এবং অ্যালুমিনিয়ামে উচ্চ-শক্তির বিকল্পগুলি যথার্থ মেশিনযুক্ত হাব সহ। ISO 9001 প্রত্যয়িত প্রস্তুতকারক OEM/ODM পরিষেবা প্রদান করে। কিংডাও, চীন থেকে বিশ্বব্যাপী বিতরণ।
ইউনিভার্সাল স্ট্রাকচারাল বন্ধন
গুরুতর অপারেটিং অবস্থার জন্য ইঞ্জিনিয়ারিং সার্বজনীন কাঠামোগত বন্ধন. US, EU এবং দক্ষিণ আমেরিকার বাজারের জন্য ISO 9001 প্রত্যয়িত ফাউন্ড্রি কাস্টম কাস্টিং (ক্লে বালি/শেল মোল্ডিং) অফার করে। উচ্চ শক্তি, জারা প্রতিরোধের, ASTM/DIN মান মেনে চলে। একটি উদ্ধৃতি অনুরোধ.
রশ্মি ট্রাস
আমাদের বালি ঢালাই বিম ট্রাস একটি উচ্চ শক্তি লোড বহনকারী কাঠামোগত উপাদান যা স্ল্যাব, সাসপেন্ডেড সিলিং সিস্টেম এবং শিল্প প্ল্যাটফর্ম নির্মাণের জন্য বিশেষভাবে ডিজাইন করা হয়েছে।
পাইপ রোলার
শিল্প পাইপ রোলার এবং সমর্থন রোলারের প্রত্যয়িত প্রস্তুতকারক। তেল এবং গ্যাস এবং নির্মাণ পাইপলাইনের জন্য উচ্চ লোড ইস্পাত/কাস্ট আয়রন রোলার। কাস্টম OEM/ODM পরিষেবা, ASTM/DIN সম্মতি। মার্কিন যুক্তরাষ্ট্র, ইইউ এবং দক্ষিণ আমেরিকা রপ্তানি. একটি উদ্ধৃতি অনুরোধ.
বোলার্ড
ঢালাই আয়রন মুরিং বোলার্ডগুলি হল অপরিহার্য মুরিং ডিভাইস যা ওয়ে, পিয়ার এবং জেটিতে ব্যাপকভাবে ইনস্টল করা হয় যাতে মুরিং ফোর্সকে মুর করা জাহাজ থেকে পিয়ার কাঠামোতে স্থানান্তর করা হয়।
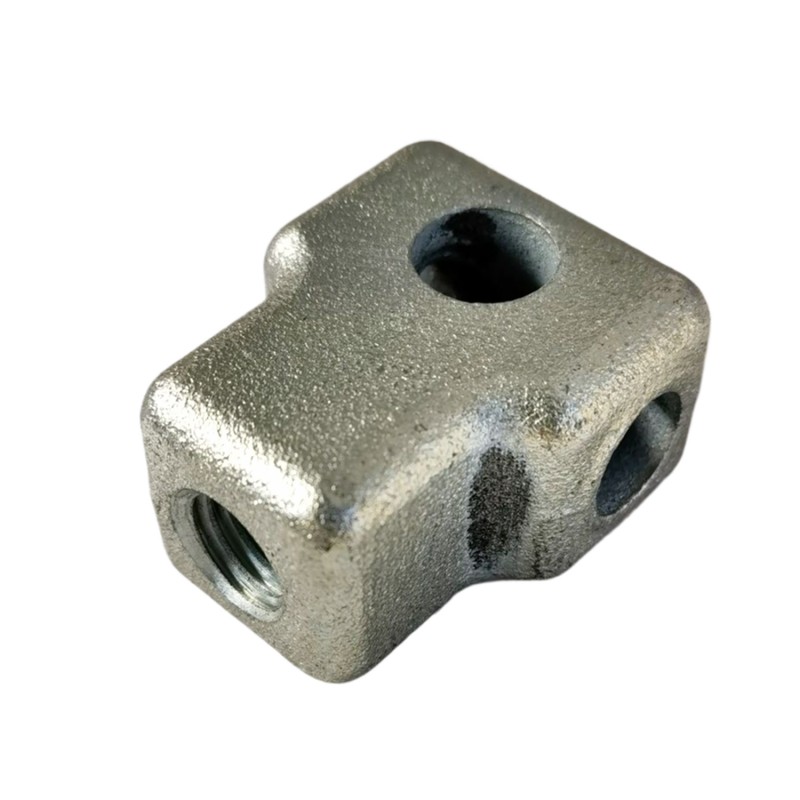
ঝুলন্ত সংযোগকারী
আমাদের স্যান্ড কাস্ট হ্যাঙ্গার ক্ল্যাম্প একটি টেকসই, বিশেষায়িত লাইন ফিটিং যা ওভারহেড পাওয়ার লাইন, সাবস্টেশন বাসবার সিস্টেম এবং নতুন এনার্জি গ্রিড সংযোগের জন্য ডিজাইন করা হয়েছে।
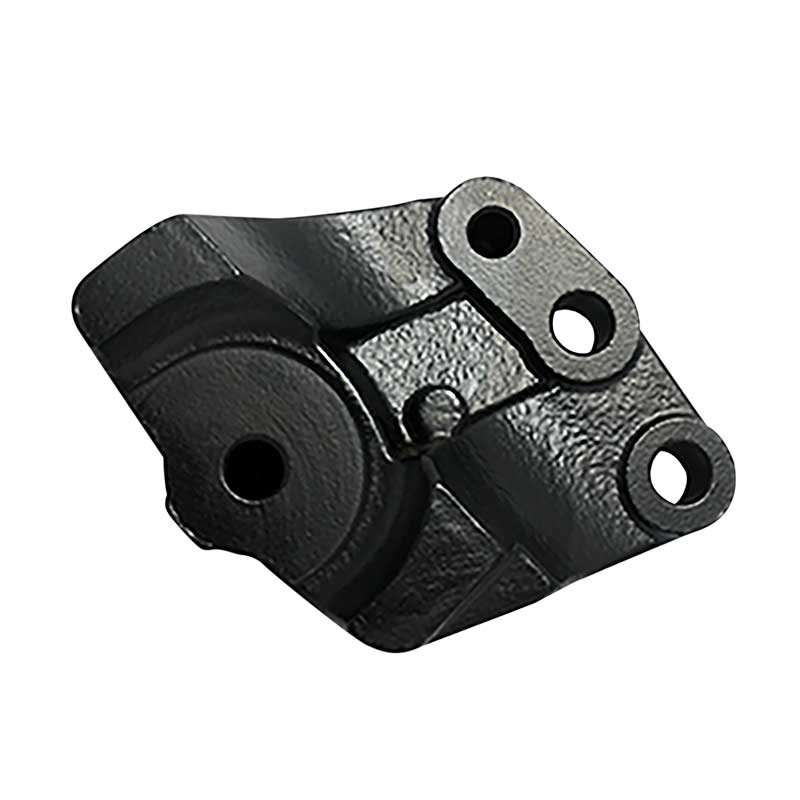
গাড়ী রকার হাত
অটোমোবাইল ইঞ্জিনের জন্য উচ্চ মানের ঢালাই লোহা দিয়ে তৈরি রকার অস্ত্র। উচ্চ-শক্তি ঢালাই লোহা গ্রেড QT450/QT500 CNC-মেশিনযুক্ত কাজের পৃষ্ঠতল দিয়ে তৈরি। ফাউন্ড্রিটি ISO 9001 এবং IATF 16949 প্রত্যয়িত। উচ্চ ক্লান্তি শক্তি এবং পরিধান প্রতিরোধের. কিংডাও, চীন থেকে বিশ্বব্যাপী রপ্তানি।
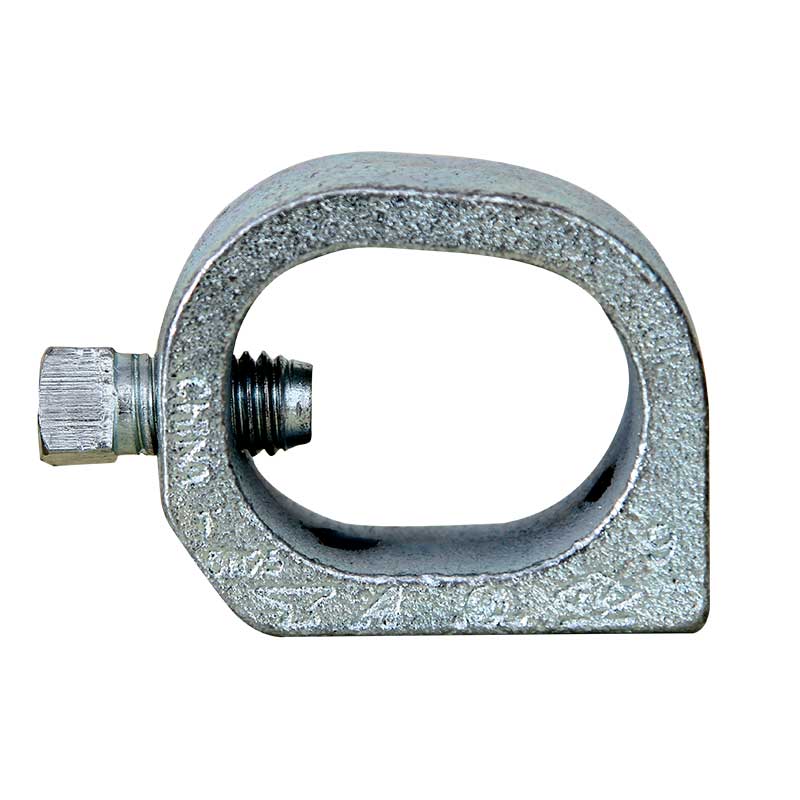
মরীচি বাতা
ভারী মরীচি ক্ল্যাম্পের ISO প্রত্যয়িত প্রস্তুতকারক। কাদামাটি বালি এবং শেল ছাঁচনির্মাণ ব্যবহার করে কাস্টম ঢালাই সমাধান। সিই, ইউএল, এফএম অনুমোদিত। ইউএস এবং ইইউ বাজারের জন্য কারখানার সরাসরি দাম। আজ একটি উদ্ধৃতি অনুরোধ.
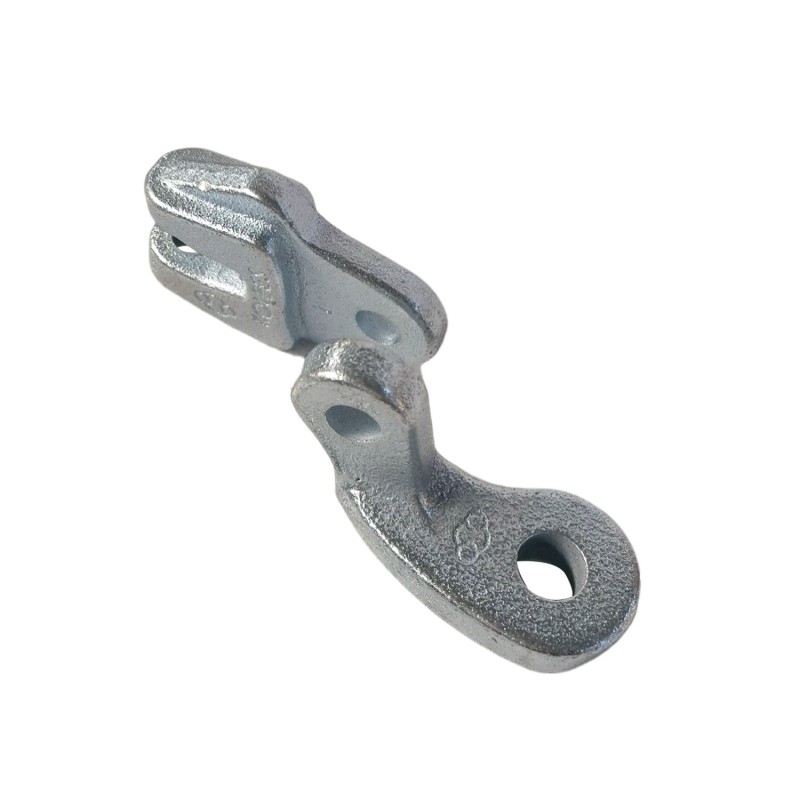
ঝুলন্ত বাতা
আমাদের বালি ঢালাই ওভারহেড পাওয়ার লাইন ক্ল্যাম্প একটি উচ্চ-কর্মক্ষমতা নির্ভুল লোড-ভারবহন এবং ফিক্সিং উপাদান যা সারা বিশ্বে ওভারহেড পাওয়ার লাইন, বিতরণ নেটওয়ার্ক এবং সাবস্টেশন ওভারহেড সিস্টেমের জন্য ডিজাইন করা হয়েছে।
ধাবক
আমাদের বালি কাস্টিং ফোর্স ওয়াশার একটি ভারী লোড স্থানান্তর উপাদান যা বিশেষভাবে পাওয়ার লাইন ফিটিং, সাবস্টেশন সরঞ্জাম এবং সমর্থন কাঠামো সংযোগের জন্য ডিজাইন করা হয়েছে।
খনির সরঞ্জাম জন্য আনুষাঙ্গিক
ধূসর ঢালাই আয়রন (SCh250, SCh300) মেশিনের ফ্রেম, ইঞ্জিন ব্লক এবং শরীরের অংশগুলির জন্য ব্যাপকভাবে ব্যবহৃত হয় কারণ এটির ভাল মেশিনিবিলিটি এবং কম্পন স্যাঁতসেঁতে করার ক্ষমতা।
কাঁটাচামচ প্লেট
আমাদের বালি-কাস্ট পাওয়ার সংযোগ প্লেটটি রৈখিক শক্তিবৃদ্ধির একটি গুরুত্বপূর্ণ লোড-ভারবহন উপাদান, বিশেষভাবে পুনর্নবীকরণযোগ্য শক্তি পাওয়ার গ্রিডে ওভারহেড পাওয়ার লাইন, সাবস্টেশন ইনসুলেশন হ্যাঙ্গার এবং সাসপেনশন সিস্টেমের জন্য ডিজাইন করা হয়েছে।